नेचर स्टील ग्रुप कंपनी लिमिटेड
समाचार

कोल्ड-रोल्ड कॉइल सतह दोष पहचान गाइड: दोष वर्गीकरण से स्वीकृति निर्णय तक

नेचरस्टील कोल्ड-रोल्ड कॉइल्सघरेलू उपकरण, ऑटोमोटिव और हार्डवेयर स्टैम्पिंग उद्योगों में व्यापक रूप से उपयोग किया जाता है। हॉट-रोल्ड कॉइल्स से मुख्य अंतर शीट की सतह में निहित है: हॉट-रोल्ड स्ट्रिप्स में स्केल, खुरदरी सतह और बड़े आयामी सहनशीलता होती है; कोल्ड-रोल्ड स्ट्रिप्स कमरे के तापमान पर मल्टी-पास रोलिंग से गुजरती हैं, जिससे साफ, चिकनी सतह और सटीक आयाम मिलते हैं।


सतह की खराबी कोल्ड-रोल्ड कॉइल्स के लिए गंभीर खतरा पैदा करती है। रोल के निशान, खरोंच, पीले दाग, कॉइल ब्लॉकिंग और अन्य दोषों के परिणामस्वरूप हल्के मामलों में स्टैम्पिंग पार्ट अस्वीकृति और पेंट क्रेटर, या गंभीर मामलों में पूर्ण-बैच अस्वीकृति हो सकती है। कुछ खामियाँ डिलीवरी के समय छिपी रहती हैं और केवल स्टैम्पिंग के दौरान सामने आती हैं, जिससे आसानी से दायित्व संबंधी विवाद शुरू हो जाते हैं।


यह दस्तावेज़ उपयोगकर्ताओं को दोषों की पहचान करने, संबंधित उत्पादन प्रक्रियाओं का पता लगाने, मानकों के विरुद्ध गुणवत्ता का आकलन करने और उत्पादन लाइनों से लेकर समुद्री-माल पैकेजिंग तक निवारक नियंत्रण लागू करने में मदद करता है। यह खरीद कर्मियों, गुणवत्ता निरीक्षकों और संबंधित इंजीनियरों के लिए एक संदर्भ के रूप में कार्य करता है।


I. क्यों सतह की गुणवत्ता सीधे आपकी स्टैम्पिंग उपज को निर्धारित करती है


सतह की गुणवत्ता केवल सौंदर्य संबंधी चिंता का विषय नहीं है; इसका प्रभाव पूरी उत्पादन श्रृंखला पर पड़ता है।


पहला चरण: मुद्रांकन. स्लिवर्स (सतह पर उजागर आंतरिक समावेशन) स्टैम्पिंग क्रैकिंग के लिए आरंभिक बिंदु के रूप में कार्य करते हैं। गहरी ड्राइंग के दौरान किनारे की सूक्ष्म दरारें फ्रैक्चर में बदल जाती हैं। खराब सपाटता वाली लहरदार चादरें डाई के अंदर अस्थिर स्थिति का कारण बनती हैं और भाग के आयामों को सहन करने से बाहर कर देती हैं।


दूसरा चरण: कोटिंग और इलेक्ट्रोप्लेटिंग। अवशिष्ट तेल पेंट क्रेटर और इलेक्ट्रोफोरेसिस पिनहोल का कारण बनता है। इलेक्ट्रोप्लेटिंग के बाद रोल के निशान और खरोंच दृश्यमान धब्बों में बदल जाते हैं। ऑक्साइड टिंट (पीले दाग) सीधे एनामेलिंग और रंग कोटिंग के लिए आसंजन को ख़राब करता है।


तीसरा चरण: बिक्री के बाद। घरेलू उपकरण पैनल और ऑटोमोटिव आंतरिक पैनल जैसे उपस्थिति-महत्वपूर्ण घटकों के लिए, सतह दोषों के परिणामस्वरूप सीधे तैयार उत्पाद की उपस्थिति संबंधी शिकायतें होती हैं। इस स्तर पर, नुकसान शीटों के एक बैच से आगे बढ़कर तैयार-उत्पाद लागत और वितरण कार्यक्रम तक बढ़ जाता है।


इसलिए उद्योग में एक आम सहमति कायम है: स्टील ग्रेड और मोटाई कोल्ड-रोल्ड कॉइल्स के लिए निचली प्रदर्शन सीमा निर्धारित करती है, जबकि सतह की गुणवत्ता तैयार उत्पादों के लिए ऊपरी सीमा निर्धारित करती है। ऑर्डर प्लेसमेंट के समय सतह ग्रेड को स्पष्ट रूप से निर्दिष्ट करना पोस्ट-फैक्टो विवादों की तुलना में कहीं अधिक लागत प्रभावी है।

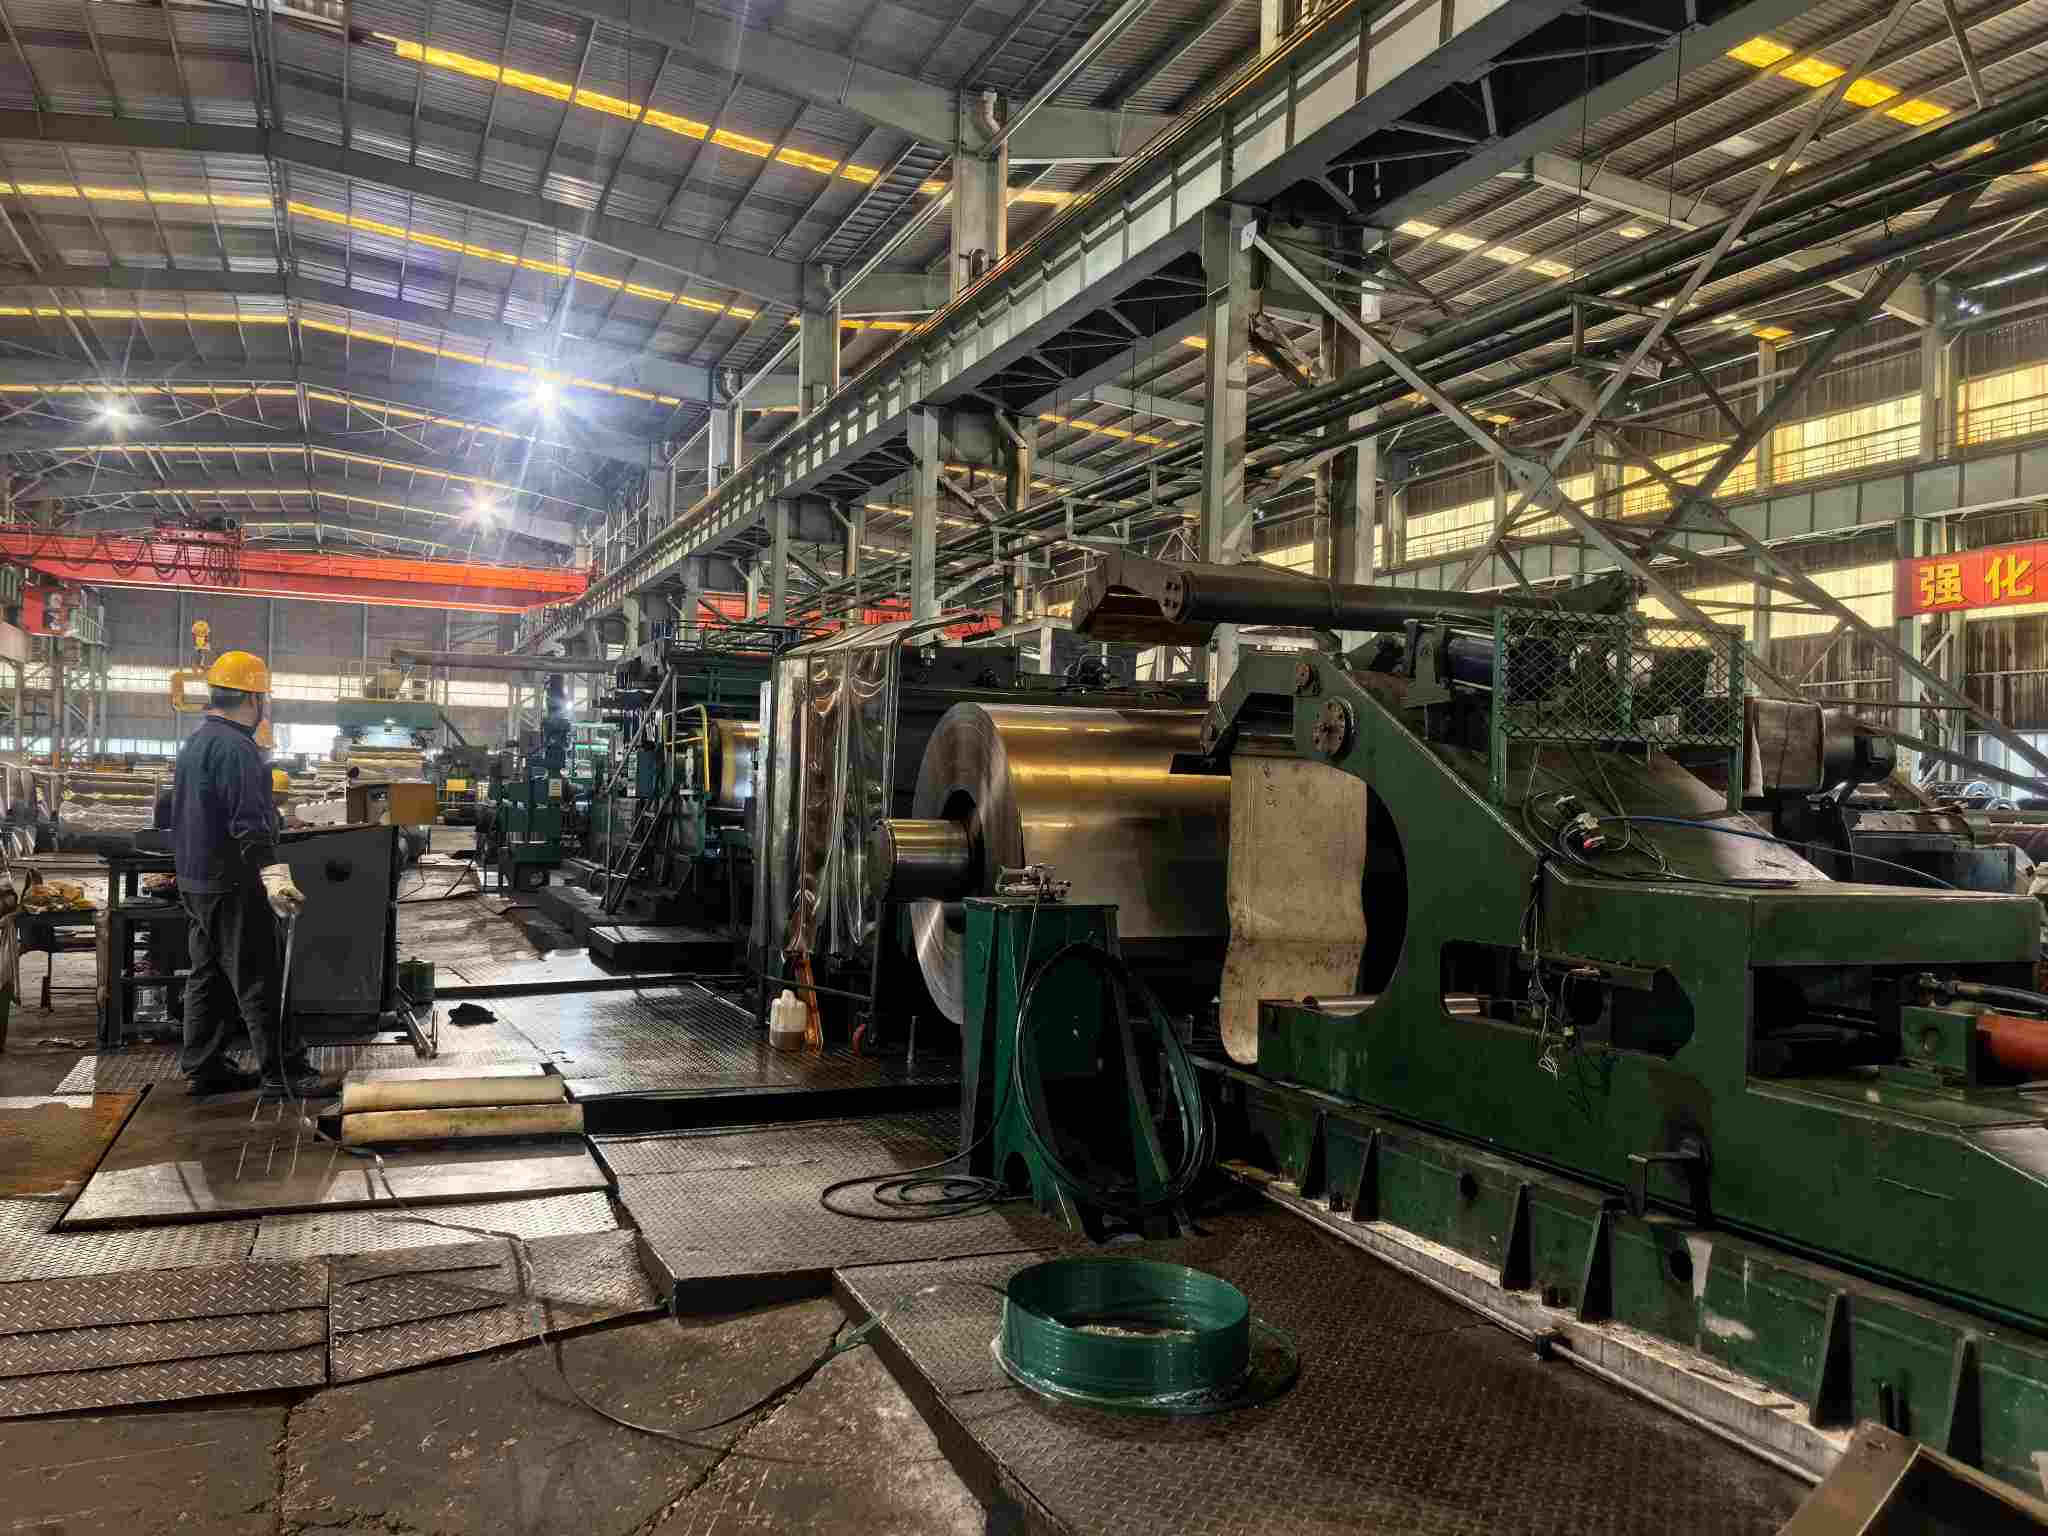
Cold rolling mill workshop

द्वितीय. कोल्ड-रोल्ड कॉइल्स के लिए सामान्य सतह दोष वर्गीकरण


दोषों को उत्पादन चरण के अनुसार समूहीकृत किया जाता है जिसमें वे उत्पन्न होते हैं: रोलिंग प्रक्रिया में पेश किए गए दोष, एनीलिंग और पिकलिंग प्रक्रियाओं में पेश किए गए दोष, और भंडारण और परिवहन के दौरान पेश किए गए दोष। यह वर्गीकरण दोष अवलोकन पर जिम्मेदार प्रक्रियाओं का सीधे पता लगाने में सक्षम बनाता है।


प्रत्येक दोष को एक एकीकृत प्रारूप में वर्णित किया गया है: उपस्थिति विशेषताएँ → कारण → डाउनस्ट्रीम प्रभाव → संदर्भ स्वीकृति मानदंड।


2.1 रोलिंग प्रक्रिया में उत्पन्न दोष


किनारे का टूटना


  •  उपस्थिति: स्टील शीट या स्ट्रिप्स के किनारों पर लगातार या रुक-रुक कर होने वाली दरारें, मामूली गड़गड़ाहट जैसी विशेषताओं से लेकर गंभीर मामलों में दांतेदार, दूर-दूर तक फ्रैक्चर तक।
  •  कारण: एज मेटल रोलिंग के दौरान त्रि-अक्षीय तनाव से गुजरता है और सामग्री की लचीलापन सीमा से अधिक हो जाता है। सामान्य योगदान देने वाले कारकों में आने वाले किनारे की खराबी, किनारे के पैमाने को दबाया जाना, पास में कमी का अनुचित वितरण और अत्यधिक रोलिंग तनाव शामिल हैं।
  •  प्रभाव: स्लाईटिंग के दौरान दरारें फैलती हैं; स्टैम्पिंग के दौरान किनारों से फ्रैक्चर शुरू होते हैं, जिससे गहरे खींचे गए हिस्से सीधे उपयोग के लिए अनुपयुक्त हो जाते हैं।
  •  निर्णय: मानकों के तहत दरारों को सेवा-हानिकारक दोष के रूप में परिभाषित किया गया है और इसकी अनुमति नहीं दी जाएगी। अगर काटने के बाद पूरी तरह से हटा दिया जाए तो मामूली किनारे की गड़गड़ाहट को सशर्त रूप से स्वीकार किया जा सकता है।


लहरियापन / बकल


  •  उपस्थिति: असमान शीट सतहें मुक्त-राज्य स्थितियों के तहत लहरदार प्रोफाइल या किनारे/मध्य-क्षेत्र की विकृति का प्रदर्शन करती हैं।
  •  कारण: अनुचित रोल क्राउन सेटिंग, असमान रोल तापमान जो "थर्मल क्राउन", बड़ी आवक अनुप्रस्थ मोटाई विचलन, और उतार-चढ़ाव वाले रोलिंग तनाव को प्रेरित करता है।
  •  प्रभाव: स्वचालित स्टैम्पिंग लाइनों पर फीडिंग विचलन। यदि लहरदारता प्लेट-आकार प्रणाली दोषों से उत्पन्न होती है, तो अवशिष्ट तनाव समतल होने के बाद भी स्प्रिंग-बैक का कारण बनता है।
  •  निर्णय: समतलता सहनशीलता मानकों में स्पष्ट रूप से निर्दिष्ट है। मामूली तरंग को समतल करके ठीक किया जा सकता है; गैर-अनुपालक भाग जिनकी लहर समतलीकरण के बाद भी सहनशीलता से बाहर रहती है, उन्हें गैर-अनुरूपक माना जाएगा।


रोल मार्क्स


  •  उपस्थिति: शीट सतहों पर आवधिक इंडेंटेशन, मिलान रोल परिधि के साथ। यह सुविधा रोल के निशान को खरोंच से अलग करती है।
  •  कारण: रोल सतहों पर डेंट या चिपके हुए विदेशी पदार्थ (स्केल मलबा, तेल कीचड़), जो शीट सतहों पर दबाव के निशान स्थानांतरित करते हैं।
  •  प्रभाव: कॉस्मेटिक-ग्रेड भागों के लिए प्रत्यक्ष उपस्थिति विफलताएं; मुद्रांकन के दौरान इंडेंटेशन पर तनाव एकाग्रता।
  •  निर्णय: निर्दिष्ट सतह ग्रेड के अधीन। राष्ट्रीय मानकों के अनुसार ग्रेड एफबी के लिए मामूली रोल मार्क्स की अनुमति है। ग्रेड एफसी के लिए, बेहतर गुणवत्ता वाला पक्ष दृश्यमान स्पष्ट दोषों से मुक्त होगा। बोधगम्य गहराई के साथ विशिष्ट आवधिक रोल चिह्नों को ग्रेड एफसी/एफडी के लिए गैर-अनुरूपण माना जाता है।


स्क्रैच


  •  उपस्थिति: हाथ से छूने पर ध्यान देने योग्य खिंचाव के साथ गैर-आवधिक, दिशात्मक रैखिक निशान।
  •  कारण: रोलर टेबल, गाइड प्लेट या गाइड रोल पर चिपकने वाले कठोर विदेशी पदार्थ; अस्थिर कुंडलन तनाव से प्रेरित अंतर-परत फिसलन।
  •  प्रभाव: एक निश्चित गहराई से अधिक की खरोंचें स्टैम्पिंग क्रैकिंग के लिए आरंभ स्थल बन जाती हैं और उपस्थिति-उन्मुख भागों की अस्वीकृति का कारण बनती हैं।
  •  निर्णय: मानदंड रोल मार्क्स के अनुरूप हैं, सतह-ग्रेड खंडों के अनुसार लागू किए गए हैं। उद्योग का सामान्य अभ्यास: संविदात्मक समझौतों के अधीन, मोटाई सहनशीलता के आधे से अधिक गहराई वाली छोटी खरोंचों पर बातचीत की जा सकती है।


#### पट्टी के साथ मोटाई में विचलन


  •  प्रकटन: नग्न आंखों से बमुश्किल दिखाई देता है, एक ही शीट की विभिन्न स्थितियों में असंगत मोटाई के रूप में प्रकट होता है।
  •  कारण: स्वचालित गेज नियंत्रण (एजीसी) प्रणालियों की विलंबित प्रतिक्रिया, आने वाली मोटाई में उतार-चढ़ाव, और रोलिंग-बल सेटिंग्स में विचलन।
  •  प्रभाव: मुद्रांकित भागों की असमान दीवार मोटाई; मोटाई में उतार-चढ़ाव स्वचालित उत्पादन लाइनों के लिए फीडिंग और स्थिरता को ख़राब करता है।
  •  निर्णय: मानक मोटाई-सहिष्णुता तालिकाओं के विरुद्ध मोटाई गेज के माध्यम से मापा गया। ध्यान दें: सहनशीलता तालिकाओं को सार्वभौमिक एकल मान अपनाने के बजाय नाममात्र मोटाई और चौड़ाई के आधार पर विभाजित किया जाता है।


ज़ुल्फ़ें


  •  दिखावट: अलग-अलग लंबाई की लम्बी चांदी जैसी चमकीली या गहरी धारियाँ, जो ज्यादातर कॉइल हेड्स, कॉइल टेल्स या स्थानीय क्षेत्रों में होती हैं।
  •  कारण: स्टील के भीतर गैर-धात्विक समावेशन (जैसे एल्यूमिना) रोलिंग के दौरान लंबे हो जाते हैं और अंततः सतहों पर उजागर हो जाते हैं।
  •  प्रभाव: गहरी ड्राइंग के दौरान दरार के लिए प्रमुख आरंभिक स्रोत। सामान्य खरोंचों की तुलना में कहीं अधिक खतरनाक, स्लिवर्स आंतरिक सामग्री दोषों की सतही अभिव्यक्तियों का प्रतिनिधित्व करते हैं।
  •  निर्णय: समावेशन को मानकों के तहत हानिकारक दोषों के रूप में वर्गीकृत किया गया है और इसकी अनुमति नहीं दी जाएगी। स्थानीय स्लिवर्स आम तौर पर धातुकर्म और निरंतर-कास्टिंग समस्याओं का संकेत देते हैं और आम तौर पर गैर-अनुरूपण माने जाते हैं।


 2.2 एनीलिंग और पिकलिंग प्रक्रियाओं में उत्पन्न दोष


#### पीला धुंधलापन / ऑक्साइड टिंट


  •  दिखावट: शीट की सतहों पर स्थानीय पीला-भूरा मलिनकिरण; गंभीर मामलों में फुल-कॉइल के रंग में अंतर।
  •  कारण: एनीलिंग के बाद अवशिष्ट तेल का कार्बोनाइजेशन; भट्ठी के सुरक्षात्मक वातावरण (हाइड्रोजन/नाइट्रोजन-हाइड्रोजन मिश्रण) का अपर्याप्त ओस-बिंदु नियंत्रण, जिससे हल्का ऑक्सीकरण होता है।
  •  प्रभाव: एनामेलिंग, रंग कोटिंग और पेंटिंग के लिए आसंजन की गंभीर हानि; रंग का अंतर सीधे तौर पर उपस्थिति-ग्रेड भागों को अयोग्य घोषित करता है।
  •  निर्णय: ग्रेड एफबी के लिए मामूली ऑक्साइड टिंट की अनुमति है। ग्रेड एफसी/एफडी रंग अंतर और आसंजन पर आवश्यकताएं लगाता है; घटना के परिणामस्वरूप गैर-अनुरूपता होती है। हाइड्रोजन सुरक्षा के साथ उचित रूप से संचालित उज्ज्वल-एनीलिंग भट्टियां प्रमुख पीले दाग पैदा नहीं करेंगी।


कुंडल अवरोधन


  •  उपस्थिति: स्थानीय अंतर-परत आसंजन, खुलने से रोकता है; शीट की सतहों पर फटे या चिपचिपे निशान बने रहते हैं, जहां चिपकी हुई परतें अलग हो जाती हैं।
  •  कारण: अत्यधिक एनीलिंग तापमान, उच्च कुंडलन तनाव, खराब प्लेट आकार से स्थानीय केंद्रित दबाव; अत्यधिक चिकनी सतहें चिपकने को और बढ़ा देती हैं।
  •  प्रभाव: बड़े निरंतर सतह क्षेत्र आसंजन-आंसू क्षेत्रों में दोषपूर्ण हो जाते हैं।
  •  निर्णय: आसंजन-आंसू क्षति एक प्रमुख गैर-अनुरूपण दोष है। यह क्लासिक एनीलिंग-प्रक्रिया समस्या आमतौर पर अनुचित एनीलिंग पैरामीटर सेटिंग्स के कारण होती है।


अधिक अचार बनाने के गड्ढे


  •  उपस्थिति: सुस्त चादर की सतहें घने महीन इंडेंटेशन से ढकी हुई हैं और खुरदुरे स्पर्श का अनुभव कराती हैं।
  •  कारण: अत्यधिक उच्च एसिड-स्नान तापमान, अनुचित एसिड एकाग्रता या अचार वाले खंडों में लंबे समय तक विसर्जन का समय, जिसके परिणामस्वरूप लौह सब्सट्रेट का अत्यधिक क्षरण होता है।
  •  प्रभाव: अत्यधिक सतह खुरदरापन कोटिंग आसंजन को ख़राब करता है; गंभीर मामलों में सामग्री की मोटाई में कमी।
  •  निर्णय: निचली सतह के ग्रेड के लिए बिना किसी क्षति के छोटे-छोटे गड्ढों की अनुमति दी जा सकती है। ग्रेड एफसी/एफडी के लिए गड्ढे निषिद्ध हैं।


लुडर्स लाइन्स / स्ट्रेचर स्ट्रेन


  •  उपस्थिति: मुद्रित घटक सतहों पर उभरे हुए लहरदार बैंड-जैसे पर्ची चिह्न।
  •  नोट: यह कोई दोष नहीं बल्कि एक भौतिक गुण है। DC01 और SPCC जैसे कम-कार्बन स्टील्स में एक उपज पठार होता है, और स्टैम्पिंग के दौरान असमान विरूपण लुडर्स लाइनें उत्पन्न करता है। स्टील मिलें छोटी कटौती के साथ स्किन-पास रोलिंग के माध्यम से उपज पठारों को खत्म करती हैं।
  •  मुख्य बिंदु: भंडारण के समय के साथ त्वचा-पास की प्रभावशीलता कम हो जाती है। प्राकृतिक बुढ़ापा उपज पठारों को फिर से प्रस्तुत करता है। मानक गारंटी अवधि निर्दिष्ट करते हैं: EN 10130 DC05 के लिए स्किन-पास के बाद छह महीने के भीतर कोई ल्यूडर्स लाइन नहीं होने की गारंटी देता है; DC06/DC07 असीमित गारंटी देता है। जीबी/टी 5213 सतह ग्रेड के आधार पर अवधियों को अलग करता है: उच्च ग्रेड सतहों (एफसी/एफडी) के लिए लगभग तीन महीने और सामान्य ग्रेड के लिए लगभग छह महीने (सटीक मूल्यों के लिए मूल मानकों और अनुबंधों को देखें)।
  •  निर्णय: अधिक पुराने भंडारण से उत्पन्न होने वाली ल्यूडर्स लाइनों को आम तौर पर गुणवत्ता दोष के रूप में वर्गीकृत नहीं किया जाता है। क्रेता ऑर्डर प्लेसमेंट पर भंडारण अवधि और "फर्स्ट-इन, फर्स्ट-आउट" इन्वेंट्री प्रथाओं को निर्दिष्ट करेंगे।


तेल अवशेष


  •  दिखावट: शीट की सतहों पर असमान तेल की परतें, धारियाँ या तेल जमाव वाले स्थानों के रूप में प्रस्तुत होती हैं।
  •  कारण: इलेक्ट्रोलाइटिक डीग्रीजिंग अनुभागों का अपर्याप्त प्रदर्शन या त्वचा-पास रोलिंग के बाद अनियंत्रित तेल अनुप्रयोग।
  •  प्रभाव: पेंट क्रेटर और इलेक्ट्रोफोरेसिस पिनहोल; अत्यधिक तेल फिल्में वेल्डिंग प्रदर्शन से समझौता करती हैं।
  •  निर्णय: मानक आम तौर पर क्षारीय सफाई के माध्यम से हटाने योग्य तेल फिल्मों के साथ तेल वितरित उत्पादों को निर्दिष्ट करते हैं। गैर-अनुरूपता तब लागू होती है जब असमान अवशिष्ट तेल डाउनस्ट्रीम प्रक्रिया विफलताओं का कारण बनता है।


2.3 भंडारण और परिवहन के दौरान उत्पन्न दोष (उच्च-देयता-विवाद क्षेत्र)


पानी का दाग जंग


  •  दिखावट: हल्के पीले से गहरे भूरे रंग के जंग के दाग जो ज्यादातर शीट की सतहों या किनारों से शुरू होते हैं; समुद्री माल ढुलाई के लिए अक्सर देखा जाता है।
  •  कारण: तापमान-आर्द्रता में अंतर, समुद्री-नमक स्प्रे के कारण कंटेनर से निकलने वाली संघनित नमी; नंगे कॉइल में जंगरोधी पैकेजिंग या क्षतिग्रस्त पैकेजिंग का अभाव है।
  •  प्रभाव: जंग लगे क्षेत्रों पर पेंट का फफोला पड़ना; गंभीर मामलों में फुल-कॉइल डाउनग्रेड।
  •  निर्णय: सर्वाधिक विवादग्रस्त दोषों में से एक। दायित्व तीन कारकों द्वारा निर्धारित होता है: ① जंग का रंग: ताजा जंग चमकीला पीला/नारंगी-लाल दिखाई देता है; पुराना जंग गहरा भूरा या काला भी हो जाता है। ② पैकेजिंग अखंडता: जंग रोधी कागज, प्लास्टिक फिल्म और किनारे रक्षक की स्थिति। ③ समयरेखा: मानक एंटी-जंग वैधता अवधि के खिलाफ उत्पादन / तेल-आवेदन तिथियों और आगमन तिथियों के बीच तुलना (राष्ट्रीय मानक सामान्य भंडारण-परिवहन स्थितियों के तहत तेल-वितरित कॉइल के लिए विनिर्माण से छह महीने की जंग-मुक्त वैधता निर्दिष्ट करते हैं)। यदि जंग-रोधी वैधता के भीतर अक्षुण्ण पैकेजिंग के साथ क्षरण होता है, तो दायित्व आपूर्तिकर्ताओं पर निर्भर करता है। क्षतिग्रस्त पैकेजिंग या समाप्त भंडारण खरीदारों को दायित्व सौंपता है।


डेंट को संभालना


  •  उपस्थिति: स्थानीय इंडेंटेशन या प्रभाव चोट के निशान, ज्यादातर बाहरी कॉइल रैप्स और होइस्ट संपर्क बिंदुओं पर केंद्रित होते हैं।
  •  कारण: अनुचित उत्थापन, स्टैकिंग संपीड़न, और परिवहन के दौरान अपर्याप्त सुरक्षा।
  •  निर्णय: बिना किसी कार्यात्मक हानि के प्रभावित रैप्स को हटाने के बाद स्थानीय बाहरी रैप डेंट को सशर्त रूप से स्वीकार किया जा सकता है। व्यापक डेंट कॉइल्स को गैर-अनुरूपता प्रदान करते हैं।


टेलीस्कोपिंग/ढीला कुंडल


  •  प्रकटन: दूरबीन से चरणबद्ध प्रोफ़ाइल बनाने वाले कुंडल के गलत संरेखित सिरे; ढीली बंधनकारी पट्टियाँ.
  •  कारण: कुंडलित होने के दौरान गलत संरेखण, अनुचित तनाव, और परिवहन के दौरान पट्टा में छूट।
  •  प्रभाव: खोलने के दौरान शीट का खरोंचना और खिला विचलन; गोदाम-सुरक्षा खतरे।
  •  निर्णय: सहनशीलता की सीमा से परे गलत संरेखित अंत-चेहरे गैर-अनुरूपता का गठन करते हैं। गोदामों में ढीली पट्टियों को दोबारा खींचा जाएगा।


2.4 त्वरित-संदर्भ दोष तालिका


दोष जिम्मेदार प्रक्रिया विशिष्ट कारण एफबी ग्रेड के लिए अनुमति एफसी/एफडी ग्रेड के लिए अनुमति
किनारे का टूटना रोलिंग/आने वाली सामग्री अत्यधिक धार तनाव अनुमति नहीं है अनुमति नहीं है
लहरातापन रोलिंग अनुचित रोल क्राउन/तनाव सहनशीलता से बाहर होने पर अनुमति नहीं है सहनशीलता से बाहर होने पर अनुमति नहीं है
रोल मार्क्स रोलिंग रोल-सतह क्षति / विदेशी पदार्थ मामूली अनुमति अनुमति नहीं है
स्क्रैच रोलिंग / स्लिटिंग रोलर पथों पर विदेशी पदार्थ मामूली अनुमति अनुमति नहीं है
पट्टी के साथ मोटाई विचलन रोलिंग एजीसी नियंत्रण विचलन सहनशीलता से बाहर होने पर अनुमति नहीं है सहनशीलता से बाहर होने पर अनुमति नहीं है
ज़ुल्फ़ें इस्पात निर्माण/निरंतर ढलाई समावेशन अनुमति नहीं है अनुमति नहीं है
पीला दाग एनीलिंग अवशिष्ट तेल / ख़राब वातावरण मामूली अनुमति अनुमति नहीं है
कुंडल अवरोधन एनीलिंग अनुचित तापमान/तनाव अनुमति नहीं है अनुमति नहीं है
अधिक अचार बनाने के गड्ढे नमकीन बनाना नियंत्रण से बाहर अचार बनाना मामूली अनुमति अनुमति नहीं है
लुडर्स लाइन्स भौतिक संपत्ति उपज पठार/उम्र बढ़ने कोई खराबी नहीं, भंडारण-अवधि की बाधाओं के अधीन कोई दोष नहीं, कम स्वीकार्य भंडारण अवधि के साथ
तेल अवशेष डीग्रीजिंग / त्वचा-पास अपर्याप्त गिरावट अनुमति नहीं है अनुमति नहीं है
पानी का दाग जंग भंडारण एवं परिवहन नमी/क्षतिग्रस्त पैकेजिंग अनुमति नहीं है (जंग रोधी वैधता समाप्त हो जाने के अपवाद)

अनुमति नहीं है


तृतीय. ऑन-साइट निरीक्षण: व्यावहारिक परीक्षण विधियां और 10 मिनट की स्वीकृति चेकलिस्ट


3.1 चार ऑन-साइट निरीक्षण तकनीकें


साइड-लाइट दृश्य निरीक्षण। सबसे महत्वपूर्ण सतह-जाँच तकनीक। 45 डिग्री के अंदर लो-एंगल साइड-लाइट के तहत शीटों को मीटर दर मीटर अनियंत्रित करें। लहरदारपन, रोल के निशान और हल्की खरोंचें साइड-लाइट के तहत प्रमुख हो जाती हैं, जबकि कई दोष सीधे सामने की रोशनी के तहत अदृश्य रहते हैं - पार्टियों को प्राप्त करने के लिए एक सामान्य अंधा स्थान। 50-मिलीमीटर किनारे वाले क्षेत्र को प्राथमिकता दें, जहां किनारों में दरार और गड़गड़ाहट अक्सर होती है।


स्पर्शात्मक आकलन. सतह की बनावट पर नाखूनों को सरकाएँ: रोल के निशान समय-समय पर खिंचाव उत्पन्न करते हैं; खरोंचें निरंतर खिंचाव उत्पन्न करती हैं। स्लिवर्स सामान्य खरोंचों के समान स्पर्शनीय विशेषताओं का प्रदर्शन करते हैं; पहचान के लिए स्थान (ज्यादातर कॉइल हेड्स/टेल्स पर) और उसके बाद मुद्रांकन प्रदर्शन के संयोजन की आवश्यकता होती है।


उपकरण माप. मोटाई-भिन्नता जांच के लिए कॉइल हेड, मिड-कॉइल और कॉइल टेल पर मोटाई का नमूना लेने के लिए पोर्टेबल मोटाई गेज का उपयोग करें। वारपेज माप के लिए स्ट्रेटएज प्लस फीलर गेज का उपयोग करें। जहां उपलब्ध हो, खुरदरापन परीक्षकों के माध्यम से रा खुरदरापन मान मापें (मानकों में निर्दिष्ट परीक्षण प्रक्रियाओं के साथ खुरदरापन सतह ग्रेड के लिए एक मुख्य संकेतक है)। मोटाई-गेज नमूनाकरण बिंदुओं को केवल केंद्रीय क्षेत्र के बजाय पूरी पट्टी की चौड़ाई को कवर करना चाहिए।


पैकेजिंग और मार्क निरीक्षण। सबसे पहले कंटेनर खोलने पर जंग रोधी पैकेजिंग की अखंडता और शिपिंग चिह्नों की सुपाठ्यता (कॉइल नंबर, स्टील ग्रेड, आयाम, सतह ग्रेड, वजन, उत्पादन तिथि) की जांच करें। किसी भी पैकेजिंग क्षति के लिए संदिग्ध परिवहन-प्रेरित सतह दोष।


3.2 स्वागत करने वाली पार्टियों के लिए 10 मिनट की स्वीकृति चेकलिस्ट


1. पैकेजिंग का निरीक्षण करें: एंटी-रस्ट पेपर/फिल्म, एज प्रोटेक्टर्स, बाइंडिंग स्ट्रैप्स और स्टील शीथिंग की अखंडता की जांच करें; पानी के संपर्क में आने के निशानों की तलाश करें।

2. चिह्नों को सत्यापित करें: कॉइल नंबर, स्टील ग्रेड, आयाम, सतह ग्रेड और उत्पादन तिथि खरीद आदेश और मिल टेस्ट सर्टिफिकेट (एमटीसी) से मेल की पुष्टि करें।

3. पूर्ण-कवरेज साइड-लाइट निरीक्षण: 50-मिमी किनारे क्षेत्रों पर ध्यान केंद्रित करते हुए, 45-डिग्री साइड-लाइट के तहत मीटर दर मीटर शीट सतहों की जांच करें।

4. यादृच्छिक स्पर्श नमूनाकरण: रोल के निशान, खरोंच और फिसलन को अलग करने के लिए नाखूनों को तीन यादृच्छिक स्थानों पर खींचें।

5. मोटाई की स्पॉट-चेक: कॉइल हेड, मध्य-कॉइल और कॉइल टेल पर माप लें और पट्टी की लंबाई के साथ मोटाई में भिन्नता रिकॉर्ड करें।

6. वॉरपेज माप: एक-मीटर शीट खंड पर फ्री-स्टेट वॉरपेज को मापें।

7. दस्तावेज़ीकरण और नमूनाकरण: स्केल संदर्भों के साथ दोषपूर्ण क्षेत्रों की तस्वीर लें और दायित्व-मूल्यांकन साक्ष्य के रूप में 300-मिलीमीटर दोषपूर्ण नमूना खंडों को बनाए रखें।

8. ग्रेड क्रॉस-रेफरेंस: अध्याय IV में सतह-ग्रेड खंडों के विरुद्ध टिप्पणियों की तुलना करें और निष्कर्ष निकालें: स्वीकार / सशर्त स्वीकृति / अस्वीकृति।


चतुर्थ. सतही दोषों के विरुद्ध नेचरस्टील के स्रोत-नियंत्रण उपाय


पिछले अनुभागों में घटना के बाद के प्रबंधन के लिए दोष की पहचान शामिल है। यह अध्याय फ़ैक्टरी-साइड निवारक नियंत्रणों का वर्णन करता है। सतही दोष मूलतः प्रक्रिया-आधारित समस्याएँ हैं। दोष की पहचान डाउनस्ट्रीम उपयोगकर्ताओं पर निर्भर करती है, जबकि दोष की रोकथाम उत्पादन लाइनों से संबंधित है।


अचार बनाना अनुभाग: पांच चरण वाला अचार बनाना और इलेक्ट्रोलाइटिक डीग्रीजिंग। स्वच्छ कोल्ड-रोल्ड सतहों के लिए पूर्ण पैमाने को हटाना पूर्वापेक्षा है। अधिक अचार बनाने से गड्ढे उत्पन्न हो जाते हैं; अचार बनाने के दौरान पत्तियों को स्केल में दबाया जाता है। इलेक्ट्रोलाइटिक डीग्रीज़िंग अवशिष्ट-तेल जोखिमों को कम करता है जो सीधे पीले दाग और पेंट क्रेटर से जुड़े होते हैं।


रोलिंग अनुभाग: डिजिटल नियंत्रण प्रणाली के साथ छह ऊंची रिवर्सिंग मिल। बंद-लूप प्लेट-आकार नियंत्रण और सटीक पास-कमी आवंटन तरंग, किनारे क्रैकिंग और अनुदैर्ध्य मोटाई विचलन के लिए मुख्य नियंत्रण बनाते हैं। सीमेंस और एबीबी संख्यात्मक-नियंत्रण प्रणाली EN10131 के तहत विशेष परिशुद्धता वर्ग को पूरा करते हुए, ±0.03 मिमी तक मोटाई सहनशीलता प्रदान करती है। न्यूनतम रोलिंग मोटाई 0.15 मिमी तक पहुंच जाती है। शीटों पर छाप स्थानांतरित करने से पहले रोल सतहों को रोल-सतह क्षति और विदेशी पदार्थों का पता लगाने के लिए निर्धारित निरीक्षण से गुजरना पड़ता है। रोल मार्क्स ऐसे दोष हैं जिन्हें रोल निरीक्षण दिनचर्या के माध्यम से आसानी से समाप्त कर दिया जाता है।


एनीलिंग अनुभाग: उज्ज्वल हाइड्रोजन एनीलिंग। हाइड्रोजन-समृद्ध सुरक्षात्मक वातावरण सतह के ऑक्सीकरण और पीले मलिनकिरण को रोकता है, स्रोत पर ऑक्साइड टिंट को समाप्त करता है। कॉइल अवरुद्ध होने से बचने के लिए एनीलिंग तापमान और कॉइलिंग तनाव को कॉइल वजन और प्लेट आकार के अनुसार विभाजित किया जाता है।


त्वचा-पास अनुभाग: 0.5% से 1.5% तक नियंत्रित बढ़ाव। इस सीमा के भीतर स्किन-पास रोलिंग से उपज पठार समाप्त हो जाते हैं और प्लेट के आकार में सुधार होता है। अपर्याप्त त्वचा-पास बढ़ाव लुडर्स रेखाओं को दबाने में विफल रहता है; अत्यधिक बढ़ाव प्लेट के आकार को ख़राब कर देता है और सतह की खुरदरापन को कम कर देता है। इन मापदंडों को संतुलित करना एक मुख्य त्वचा-पास-प्रक्रिया आवश्यकता है।


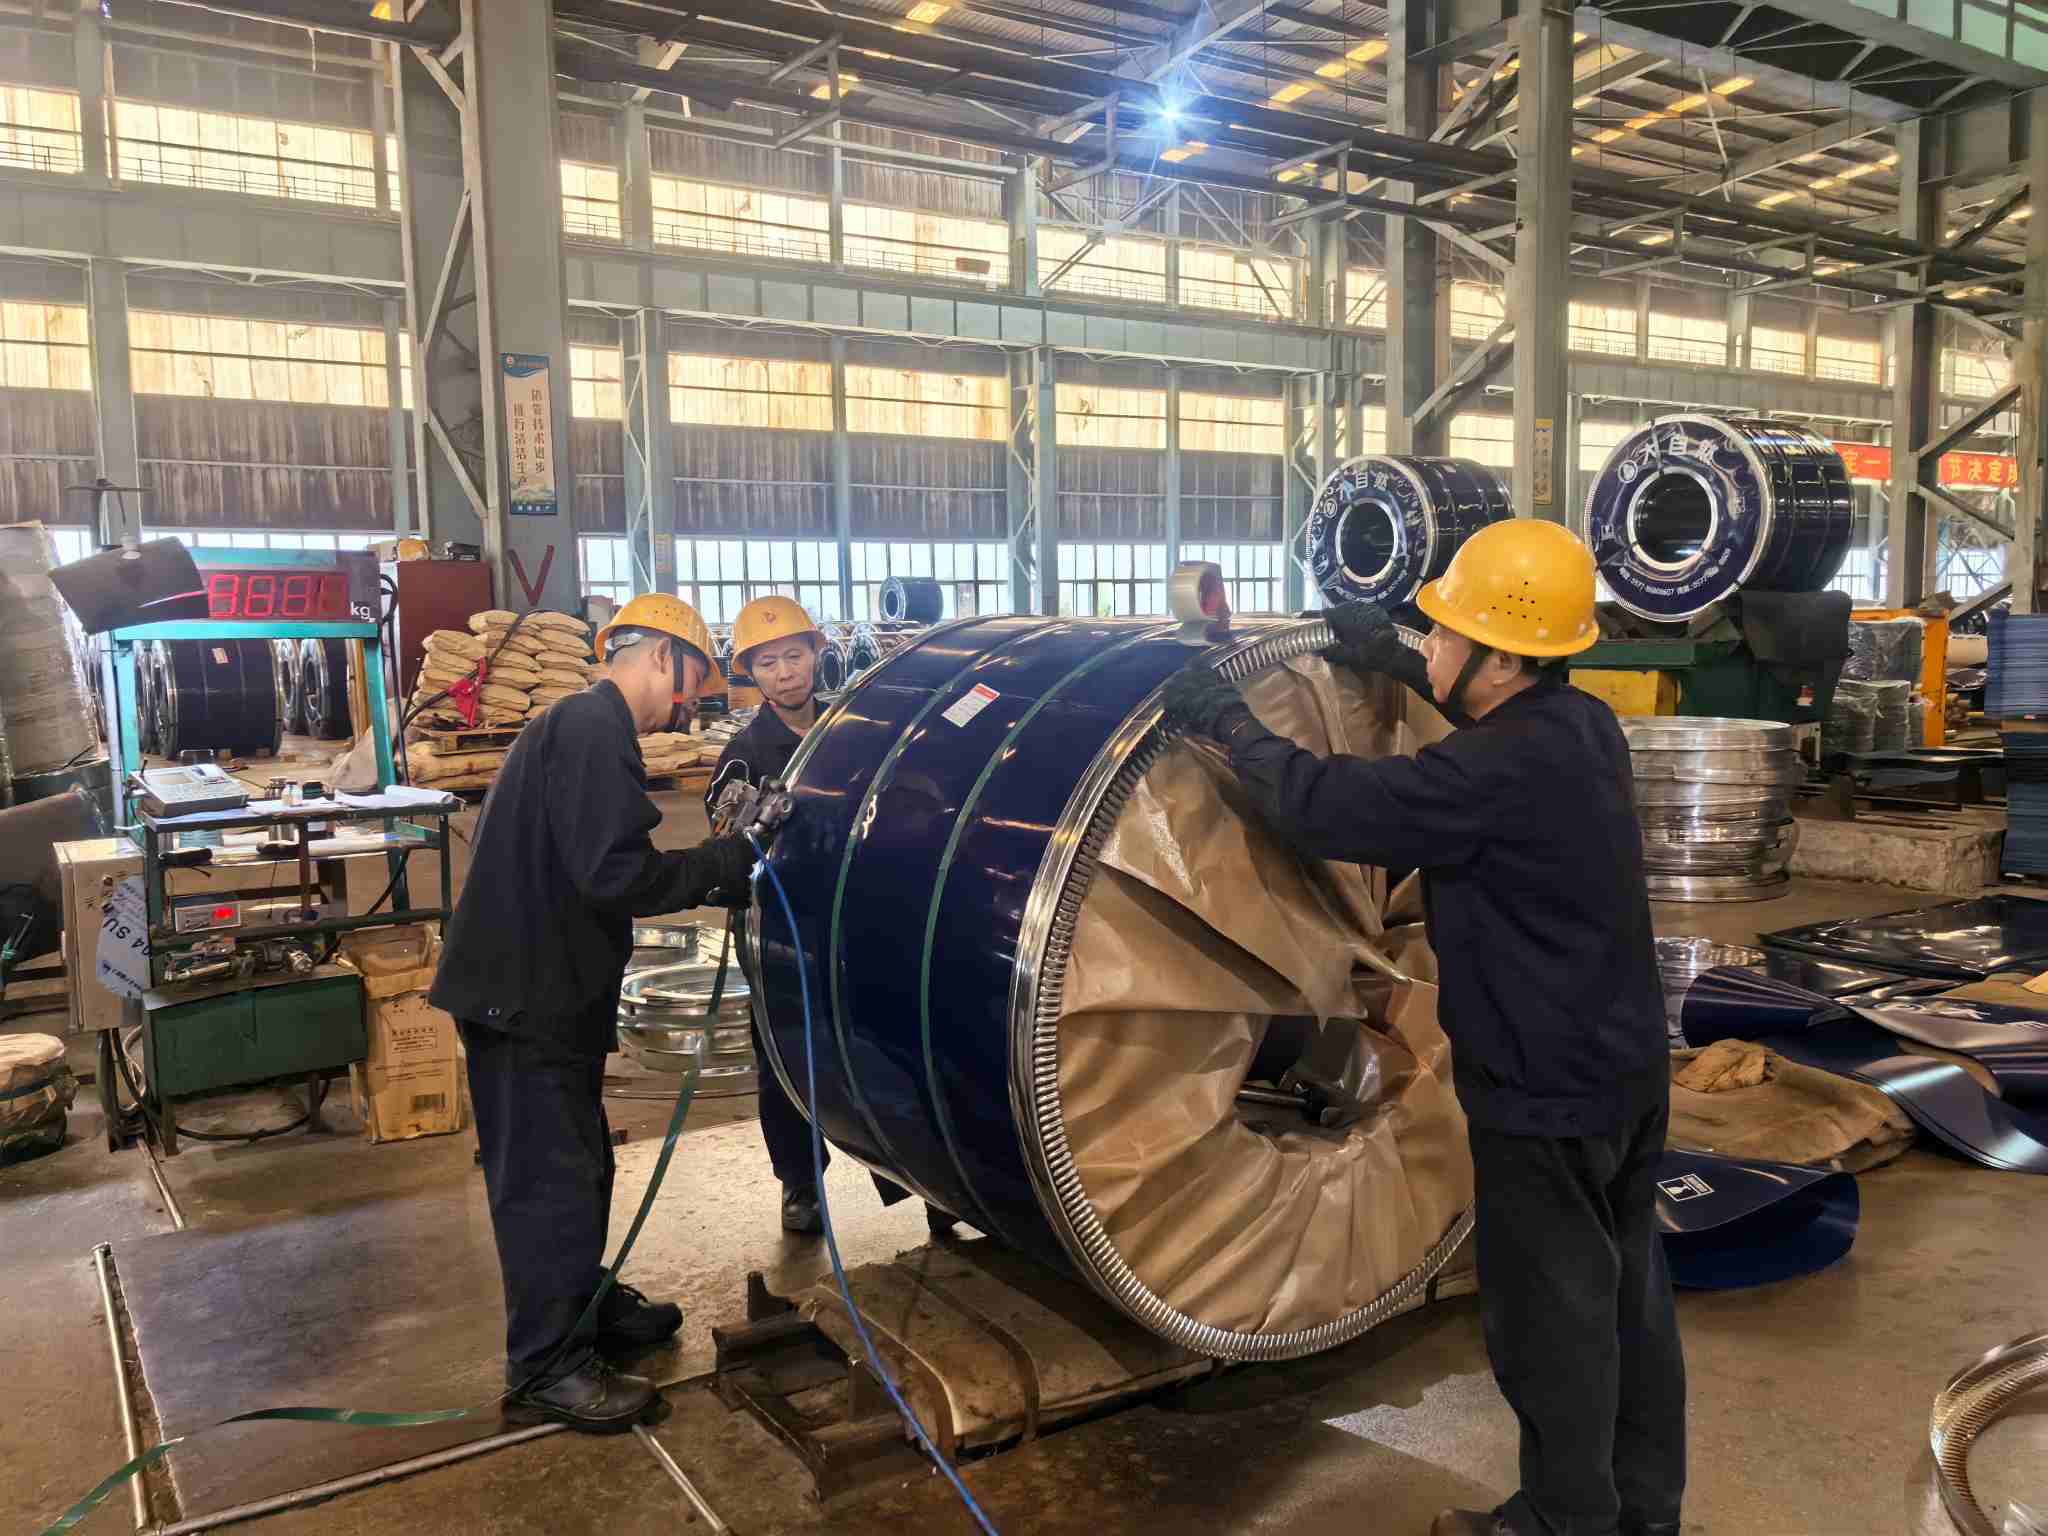
फिनिशिंग और पैकेजिंग अनुभाग: गड़गड़ाहट मुक्त स्लिटिंग और समुद्री माल-उन्मुख पैकेजिंग। कट-एज खरोंच को रोकने के लिए स्लिटिंग ऑपरेशन गड़गड़ाहट की ऊंचाई को नियंत्रित करते हैं। तैयार कॉइल्स को वीसीआई वाष्पशील संक्षारण-अवरोधक फिल्मों के साथ लपेटा जाता है, किनारे रक्षकों से सुसज्जित किया जाता है, स्टील पट्टियों से सुरक्षित किया जाता है और उच्च-लवणता, उच्च-आर्द्रता वाले समुद्री पारगमन के लिए नमी-प्रूफ का इलाज किया जाता है। पानी के दाग जंग पर अधिकांश बंदरगाह-आगमन विवादों को मजबूत पैकेजिंग द्वारा टाला जा सकता है।


निरीक्षण अनुभाग: त्रिस्तरीय निरीक्षण द्वार। आने वाली हॉट-रोल्ड-कॉइल निरीक्षण; पिकलिंग, एनीलिंग और स्किन-पास रोलिंग के बाद प्रक्रिया में निरीक्षण; सतह के नमूने और आयामी माप को मिलाकर प्री-शिपमेंट निरीक्षण। प्रत्येक बैच के लिए नमूना खंड और परीक्षण रिकॉर्ड बनाए रखे जाते हैं, और मिल टेस्ट सर्टिफिकेट (एमटीसी) डिलीवरी के साथ आते हैं। किसी भी गुणवत्ता घटना का पता विशिष्ट प्रक्रियाओं और उत्पादन समय विंडो से लगाया जा सकता है, जो दायित्व मूल्यांकन के लिए मजबूत सबूत प्रदान करता है।


संक्षेप में: सतही दोष "निरीक्षण के माध्यम से उजागर" नहीं होते हैं। वे या तो "निर्मित" हैं या "रोके गए" हैं। निरीक्षण अंतिम उपाय सुरक्षा जाल के रूप में कार्य करने के बजाय प्रक्रिया प्रदर्शन को मान्य करता है।

NatureSteel Coil Packing Process

निष्कर्ष


कोल्ड-रोल्ड-कॉइल सतह-दोष की पहचान प्रक्रिया ज्ञान, मानकों और क्षेत्र अनुभव के संयोजन पर निर्भर करती है। यह दस्तावेज़ निरीक्षण के दौरान संदर्भ के लिए कई दोष प्रकार, स्वीकृति जांच सूची और दायित्व-मूल्यांकन ढांचे को संकलित करता है। नेचरस्टील के पास व्यापक कोल्ड-रोलिंग विशेषज्ञता है और यह पूर्ण-प्रक्रिया सतह-गुणवत्ता नियंत्रण लागू करता है। वीसीआई एंटी-रस्ट पैकेजिंग समुद्री शिपमेंट के दौरान कॉइल की स्थिति को स्थिर करती है। स्टील-ग्रेड विनिर्देशों (जैसे DC01, SPCC), सतह-ग्रेड परामर्श या उद्धरण अनुरोधों के लिए, कृपया बेझिझक संपर्क करेंहमसे संपर्क करें.


सम्बंधित खबर
मुझे संदेश दे देना
X
हम आपको बेहतर ब्राउज़िंग अनुभव प्रदान करने, साइट ट्रैफ़िक का विश्लेषण करने और सामग्री को वैयक्तिकृत करने के लिए कुकीज़ का उपयोग करते हैं। इस साइट का उपयोग करके, आप कुकीज़ के हमारे उपयोग से सहमत हैं। गोपनीयता नीति
अस्वीकार करनास्वीकार करना